o
p
t
i
m
a
r
o
b
o
t
i
c
s
Make a Call
Make a Call
Blogs
Как выбрать детектор трещин для производства?
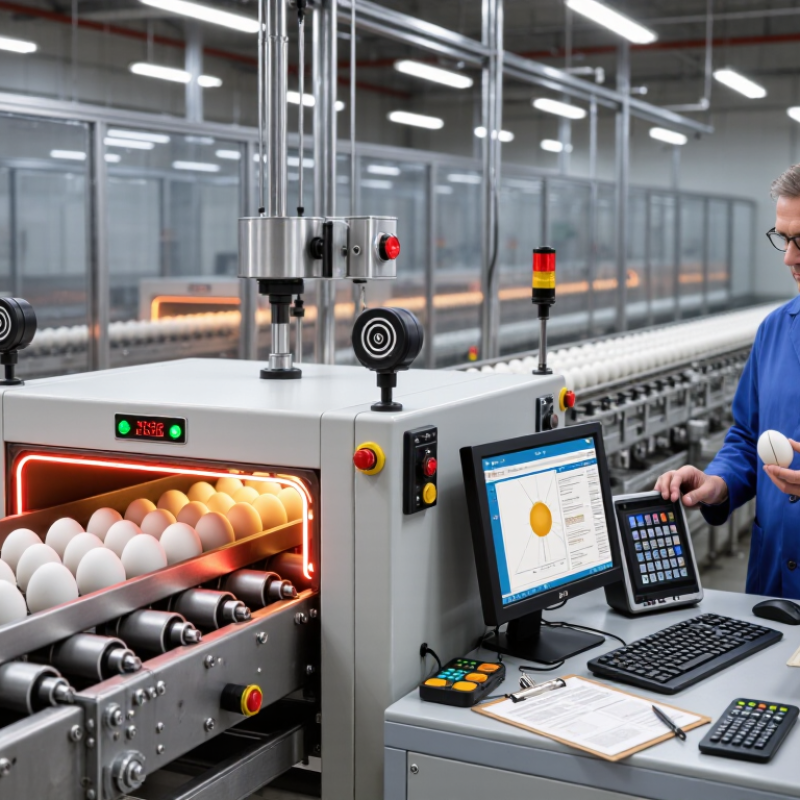
На линии сортировки одна незаметная трещина может привести к протечке, загрязнению производства и образованию бокового среза. Поэтому Детектор Трещин Яиц выбирает не только по скорости. Важны определение стабильности, настройка под размер яиц и совместимость с конвейером. Имеет значение и тип контроля: акустический сигнал, оптическая система или комбинированная проверка. Решение должно соответствовать первому темпу производства, а не только цифрам в рекламном буклете.
Условный отраслевой эксперт — инженер-технолог Илья Воронцов — формулирует практический принцип так: «Проверяйте прибор на яйцах ваших линий, включая образцы с едва заметными трещинами». Это иллюстративная экспертная формулировка, а не дословная цитата конкретного специалиста. В ходе испытаний стоит оценить долю пропусков и ложных отбраковок, повторяемость результатов и удобство гигиенической обработки. Задайте вопрос о работе вашего конвейера. Посмотрите, как система реагирует на вибрацию, смену деталей и загрязнение поверхности. Детали решают.
Даже электронный датчик не компенсирует плохую опасность. Идеальных условий не бывает. Перед покупкой уточните, кто выполнит монтаж, калибровку и обучение операторов. Полезно запросить протокол проверки и список расходных компонентов. Сравнивайте не только начальную цену, но и просто обслуживание, интеграцию с сортировочной антенной. Такой подход помогает выбрать оборудование по измеримым результатам, а не по обещаниям.
Содержание [Скрыть]
Назначение и принцип работы детекторов взлома
На производственном объекте детектор взлома нужен для раннего обнаружения проникновения в закрытые помещения и передачи сигнала на контрольный пост. Его выбирают не только на площади цеха: важна планировка, температура, виброоборудование и режим доступа. Один прибор не всегда хорошо держит все зоны одинаково.
Магнитный датчик реагирует на открытие двери или окна: при размыкании контакта система фиксирует событие. Пассивный инфракрасный датчик обнаруживает движение по направлению теплового фонаря. Вибрационный датчик улавливает удары по ограждению, а Акустический может распознать характерный звук разбитого стекла. Принцип прост, но условия установки имеют значение. Потоки теплого воздуха и движение деталей иногда вызывают ложные меры.
Для цеха полезно разделить помещения на зоны: склад, техническое помещение, погрузочную площадку. Датчик движения не стоит направлять на обогреватель или окно с солнечным светом. Контакты дверей проверяют после монтажа, тревожным сигналом проверяют при работе оборудования. Это важно. Даже исправный прибор не заменяет осмотр и крепление. Иногда приходится менять уже после нескольких смен — реальную обстановку по схемам на бумаге.
Brands
Proudly Trusted by Top Suppliers Worldwide
Let us know and we will automate, together to fit your industrial needs.
 +91-97254 16844
Clients
Proudly Trusted by Top Companies Worldwide

Do you need Help? Get in touch.
X
Please fill out the form below and we will get back to you as soon as possible.